
Redresser une barre d’acier : méthodes, outils et guide pas à pas
Redresser une barre d’acier est possible, à froid au marteau ou à chaud selon le diamètre.
- Marteau de forgeron de 1,5 kg minimum pour les courbures légères.
- Planche de bois intercalaire pour protéger la tige des marques.
- Presse cadre de mécanicien pour les tubes et gros diamètres.
- Chauffer entre 650 et 1000 °C pour les sections massives.
- Arrêter dès que la barre revient droite, l’acier reprend sa forme.
Méthodes et outils pour redresser une barre d’acier
Redressage manuel au marteau et à la barre
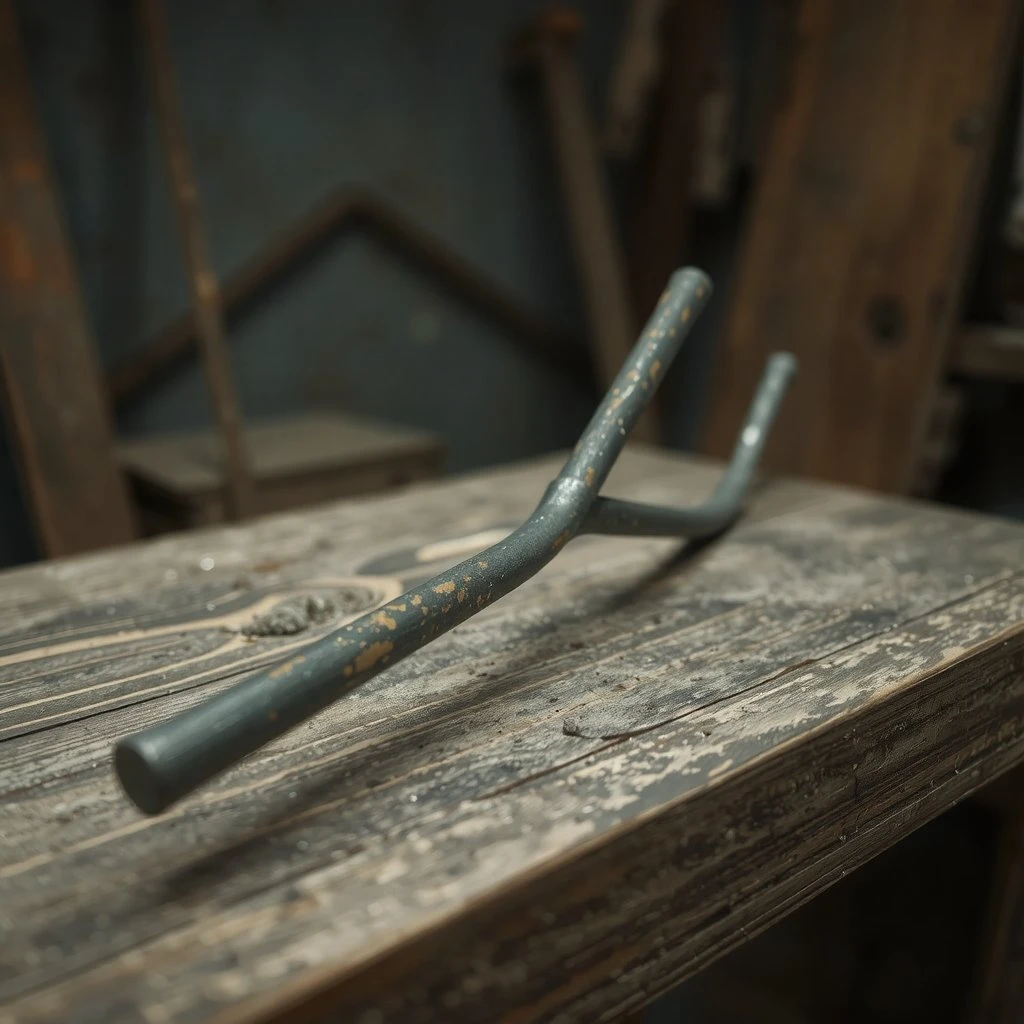
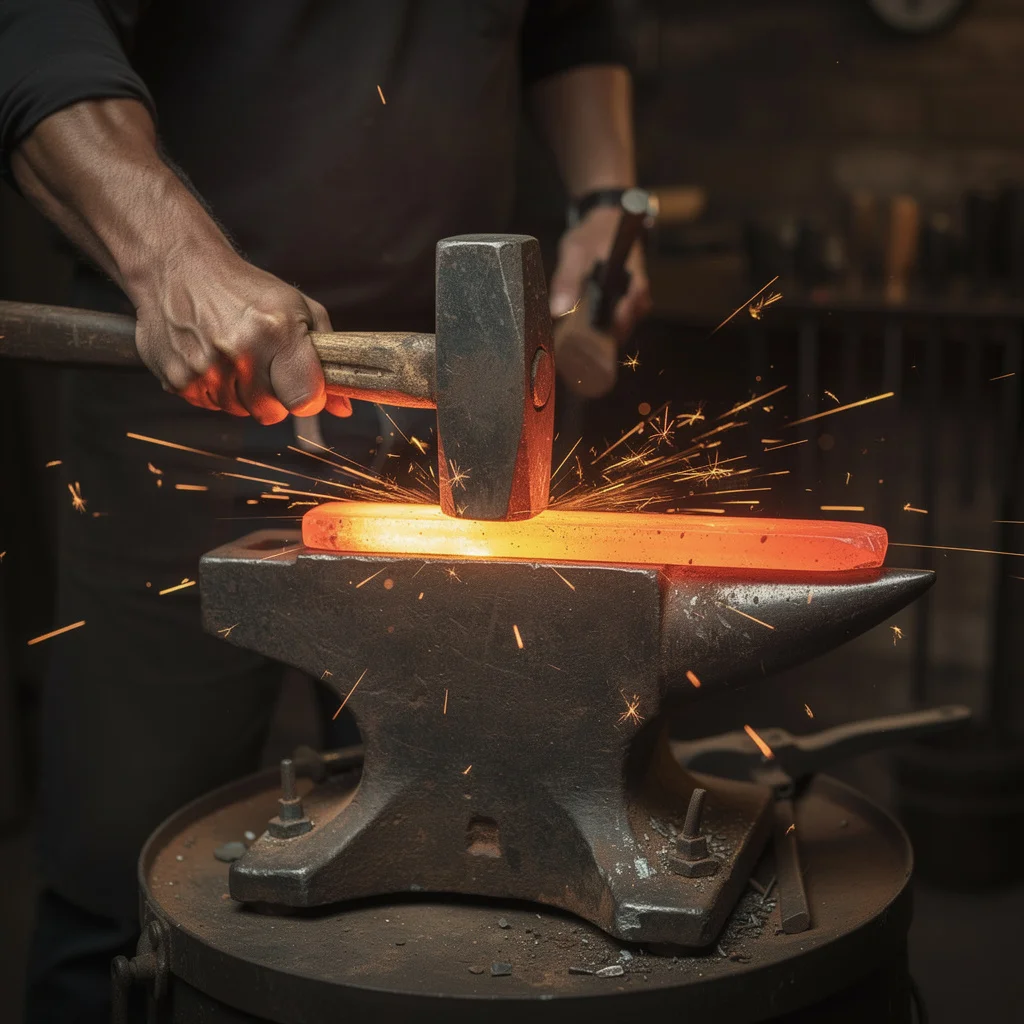
Pour une barre peu épaisse ou une courbure légère, le redressage au marteau reste la solution la plus accessible. Il faut toutefois un outil suffisamment lourd : comptez 1,5 kg minimum, soit un marteau de forgeron, pour transmettre une frappe efficace sans marteler des heures.
- Marteau de forgeron : 1,5 kg minimum pour une frappe efficace
- Planche de bois intercalaire : protège la tige des marques du marteau
- Bosse orientée vers le haut : positionne la déformation face au marteau
- Frappes progressives et régulières : évitent d’écraser l’acier localement
La méthode consiste à poser la barre sur un support stable, à repérer la bosse et à la placer vers le haut. Une planche de bois intercalée entre le marteau et la tige absorbe une partie du choc et limite les marques. Les coups doivent rester progressifs et réguliers, en contrôlant la rectitude après chaque série.
Presse mécanique, cintreuse et outils de contrainte
Pour les tubes ronds ou les barres de fort diamètre, la frappe manuelle devient inefficace. La presse cadre de mécanicien permet d’appliquer une pression lente et contrôlée sur la zone pliée. On descend le vérin progressivement, on surveille la déformation, et on arrête dès que la barre revient droite, car l’acier reprend légèrement sa forme après relâchement.
La cintreuse de plombier rend aussi service sur les tubes de petit diamètre. Pour une barre à mine tordue de 35 mm de diamètre, ces outils atteignent vite leurs limites et il faut souvent combiner chaleur et contrainte mécanique. Le redressage à chaud, entre 650 et 1000 °C, reste alors la seule option réaliste.
Redressage à chaud ou à froid : quelle technique choisir
Le choix entre le redressage à froid et le redressage à chaud dépend surtout du diamètre de la barre, de son épaisseur et du taux de déformation. À froid, vous travaillez la matière à température ambiante, sans flamme : c’est la méthode standard pour les barres fines et les pliages modérés. À chaud, on chauffe localement la zone courbée entre 650 et 1000 °C pour rendre l’acier plus malléable et éviter la fissuration sur les sections massives.
| Procédé | Plage de température | Cas d’usage typique | Risque principal |
|---|---|---|---|
| Redressage à froid | ambiante | Barres fines, pliages légers | Fissuration si trop cintré |
| Redressage à chaud | 650 à 1000 °C | Gros diamètres, fortes épaisseurs | Perte de caractéristiques mécaniques |
| Chauffage local de retrait | rouge sombre à rouge cerise | Déformation contrôlée par retrait | Déformation inverse mal maîtrisée |
Quand privilégier le travail à froid
Le travail à froid convient aux barres rondes de petit diamètre et aux profilés minces. Une tige acier galvanisé de 16 mm pliée 4 fois à environ 45° peut se redresser sans casse si l’acier est à faible carbone, car ce type de métal se déforme sans se briser au pliage. Prévoyez toujours un léger retour élastique : l’acier revient en arrière après la pression, donc dépassez très légèrement la correction voulue.
Quand passer à la chaleur
Le chauffage local devient nécessaire pour les tubes à gros diamètre et à forte épaisseur. La chaleur dilate le métal et réduit sa résistance, ce qui limite les risques de rupture. Attention toutefois : une chauffe mal contrôlée modifie la structure de l’acier et peut fragiliser la pièce. Opérez par petites zones successives et laissez refroidir naturellement.
Guide étape par étape du redressage d’une barre
Redresser une barre d’acier tordue ne s’improvise pas au premier coup de marteau. En suivant un ordre précis, mesurer, marquer, presser, contrôler, vous limitez le risque de casser la pièce ou de créer une nouvelle courbure. Voici la séquence complète.
- Mesurer la zone impactée : notez la longueur exacte au centimètre près.
- Nettoyer et inspecter la barre : éliminez saleté et résidus, puis repérez bosses et fissures.
- Marquer au crayon métallurgiste : ciblez les zones précises à travailler, des deux côtés.
- Presser lentement la zone pliée : la presse applique une pression progressive, jamais un coup sec.
- Arrêter dès redressement obtenu : ne poussez pas au-delà, la matière n’est pas élastique à l’infini.
- Anticiper le retour élastique : l’acier revient légèrement en arrière après la pression relâchée.
La première étape, la mesure au centimètre, conditionne tout le reste. Elle vous donne une référence pour savoir de combien la barre doit revenir et vous évite de surcorriger. Sur une tige ou une barre à mine de 35 mm de diamètre, une erreur de quelques degrés se retrouve amplifiée sur toute la longueur.
Côté marquage, tracez des repères fins au crayon métallurgiste au sommet de la bosse et de chaque côté. Cela vous permet de placer la presse ou la cale au bon endroit. Si vous frappez au marteau, intercalez une planche de bois entre l’outil et l’acier pour ne pas marquer la surface.
Une fois la pression relâchée, contrôlez l’alignement à l’œil et à la règle. La barre revient légèrement en arrière : prévoyez toujours ce retour élastique avant de considérer l’opération terminée.
Préparation avant redressage : nettoyage, inspection, marquage
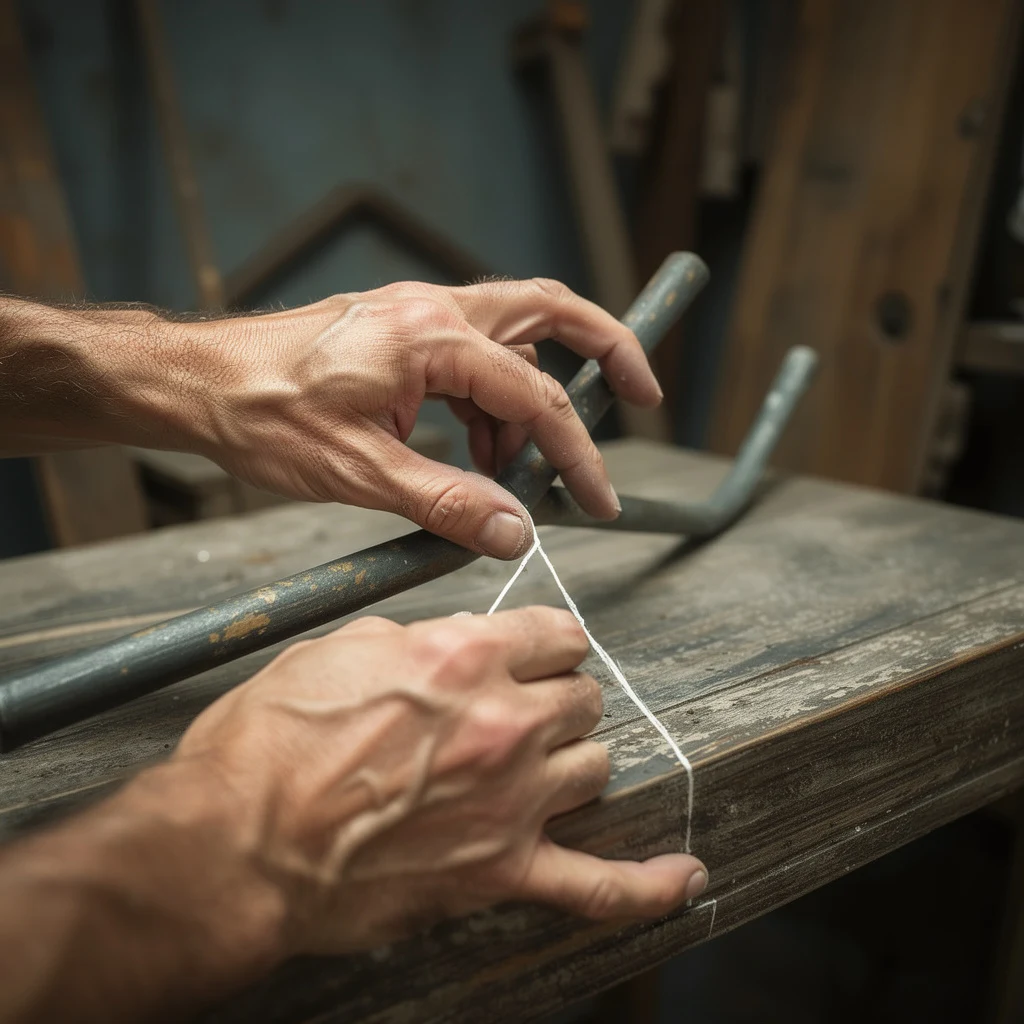
Avant toute chose, nettoyez la barre pour éliminer saleté, graisse et résidus. Cette étape révèle les bosses, fissures ou anomalies invisibles à l’œil nu. Inspectez ensuite toute la longueur, en notant les côtes au centimètre près et en vérifiant le diamètre ainsi que l’épaisseur : ces mesures déterminent la méthode à retenir.
Marquez ensuite les zones précises à redresser avec un crayon métallurgiste, dont la trace résiste à la chaleur et au frottement. Repérez le sommet de chaque courbure et la longueur exacte de la déformation. Pour une barre à mine tordue de Ø 35 mm ou un tube de Ø 16 mm plié quatre fois à environ 45°, ce repérage évite de frapper ou de presser au mauvais endroit.
Enfin, positionnez la bosse vers le haut et calez la pièce de façon stable avant d’appliquer l’effort. Un bon marquage vous permet de contrôler la progression et d’arrêter dès que l’alignement est obtenu.
Types de barres d’acier et spécificités de redressage
Chaque forme de barre réagit différemment à la contrainte. Avant de choisir votre méthode, identifiez précisément le type de produit et ses dimensions. C’est cette combinaison qui détermine si un simple marteau suffit ou si une presse devient indispensable.
| Type de barre | Diamètre ou épaisseur | Technique adaptée | Précautions spécifiques |
|---|---|---|---|
| Barre ronde pleine | Ø 16 mm | Marteau et barre d’appui | Pliages répétés à 45° |
| Tube rond creux | Selon diamètre et épaisseur | Presse mécanique progressive | Risque d’écrasement de la paroi |
| Profilé acier | 2,5 à 3 mm | Redressage contrôlé à froid | Déformation des arêtes |
| Barre à mine épaisse | Ø 35 mm | Presse ou chauffe locale | Malléabilité réduite |
| Tube télescopique | Ø 35 mm | Presse avec appui réparti | Jeu interne à préserver |
Barres rondes et tubes : deux logiques opposées
Une barre ronde pleine de Ø 16 mm en acier faible carbone peut subir jusqu’à 4 pliages à environ 45° sans casser. Sa section massive encaisse les chocs du marteau sans se déformer localement. À l’inverse, un tube rond réagit très mal aux frappes directes : sa paroi creuse se déforme et l’ovalisation devient irréversible. Pour ce type de produit, privilégiez toujours la presse mécanique, qui applique une pression lente et répartie au lieu d’un impact ponctuel.
Profilés et barres épaisses : l’épaisseur change tout
Un profilé acier de 2,5 à 3 mm d’épaisseur accepte un redressage à froid, à condition de surveiller les arêtes : ce sont les premières zones à marquer. Une barre à mine de Ø 35 mm, en revanche, oppose une résistance qui rend le marteau inefficace. La chauffe locale entre 650 et 1000 °C devient alors nécessaire pour retrouver de la plasticité sans fissurer le métal.
Risques et défis du redressage d’une barre d’acier
Redresser une barre d’acier n’est jamais anodin : mal maîtrisée, l’opération peut casser la pièce ou créer de nouvelles déformations. L’épaisseur du métal est le premier facteur limitant, car plus la matière est dense, moins elle se laisse contraindre sans effort violent.
Le risque augmente avec le diamètre : une barre à mine de Ø 35 mm ou un tube de gros diamètre perd sa malléabilité et supporte mal les chocs répétés. Un mauvais positionnement de la pièce, notamment sur un profil en Z, peut aussi générer une courbure supplémentaire au lieu de corriger le défaut d’origine.
Enfin, une courbure minime suffit à compromettre la solidité d’un ensemble. Sur une barre destinée à une structure de levage, tout redressage doit être validé par un organisme compétent avant remise en service. Sans cette vérification, la sécurité des utilisateurs n’est plus garantie.
FAQ : questions fréquentes sur le redressage d’une barre d’acier
Comment redresser un tube rond en acier sans le déformer
Un tube rond se redresse avec des molettes ou un cintreur à galets qui appuient progressivement sans aplatir la section. Remplissez le tube de sable sec ou glissez un mandrin intérieur pour éviter l’ovalisation.
Faut-il faire vérifier une barre redressée par un organisme compétent
Oui, une vérification est recommandée dès que la barre reprend une fonction structurelle ou porteuse. Un contrôle dimensionnel et un examen des fissures par un organisme agréé garantissent la sécurité.
Pourquoi un alignement précis est essentiel après redressage
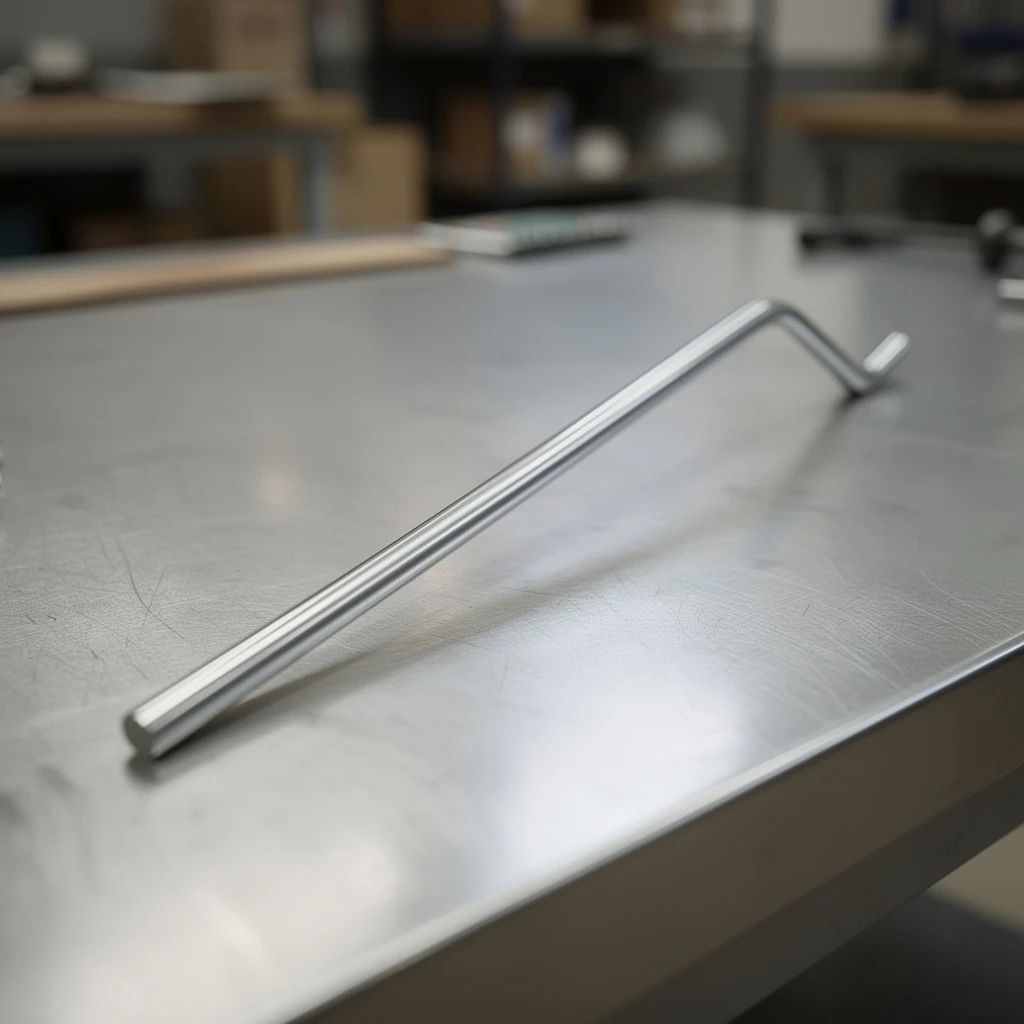
Un alignement précis conditionne la résistance, l’assemblage et la durée de vie de la pièce. Une rectitude imparfaite crée des contraintes internes qui favorisent fissures, flambement ou rupture sous charge.
Quels outils professionnels utiliser pour redresser une barre tordue
Les professionnels emploient la presse hydraulique, la cintreuse à rouleaux, le vérin de redressage, la chèvre d’atelier et les comparateurs à cadran. Le chalumeau complète l’équipement pour le redressage à chaud.
Quels défis limite le redressage d’une barre épaisse
Une barre épaisse résiste fortement à la déformation et exige des efforts considérables. Le risque de rupture fragile, d’écrouissage excessif et de retour élastique important rend le redressage difficile, voire impossible.