
Comment souder de l’inox : guide complet TIG, MIG et MMA pour bien choisir
Pour souder de l’inox, le choix du procédé (TIG, MIG/MAG ou MMA) dépend de l’épaisseur et de la qualité visée.
- Le TIG offre un contrôle fin et des cordons propres.
- Le TIG utilise une électrode de tungstène et de l’argon pur.
- Le MIG/MAG dévide un fil inox 308LSi ou 316LSi.
- Le MIG/MAG se protège avec un gaz ternaire argon, hélium et CO2.
- Un fil acier ordinaire contaminerait le cordon et favoriserait la corrosion.
- Le TIG préserve l’anticorrosion grâce à un arc concentré.
Souder l’inox au TIG : la méthode de référence pour la qualité
Le TIG (Tungsten Inert Gas) est le procédé le plus utilisé pour souder l’inox lorsque la qualité prime. Un arc électrique jaillit entre une électrode de tungstène non consommable et la pièce, sous protection d’un gaz inerte, généralement de l’argon pur. Particularité essentielle : la chaleur et le métal d’apport sont totalement indépendants, puisque la baguette est amenée à la main dans le bain de fusion.
Cette dissociation offre au soudeur un contrôle très fin de la fusion. On peut chauffer sans apporter de métal, laisser le bain se former, puis ajouter la matière au bon moment. Résultat : des cordons propres, réguliers et sans projections, qui ne demandent qu’un minimum de nettoyage après soudure.
Le revers de la médaille tient à la dextérité requise : une main pour la torche, l’autre pour la baguette, sans oublier le contrôle du pied sur la pédale d’intensité. À cela s’ajoute un équipement plus onéreux qu’un poste MIG ou MMA, avec bouteille d’argon et électrode de tungstène dédiée.
Pourquoi le TIG domine sur les faibles épaisseurs
L’inox se travaille très souvent en fortes épaisseurs dans l’industrie, mais dans la majorité des applications courantes (garde-corps, mobilier, tuyauterie fine, chaudronnerie légère), les tôles et tubes restent minces. Or, plus la matière est fine, plus le risque de percer ou de déformer est élevé.
Le TIG répond parfaitement à cette contrainte grâce à son arc stable et concentré, qui limite la zone affectée thermiquement. Il préserve ainsi les propriétés anticorrosion de l’inox de chaque côté du cordon, ce qui constitue un avantage décisif pour les pièces exposées à l’humidité ou aux agents chimiques.
- Adapté aux tôles minces : arc précis qui évite de percer la matière.
- Chaleur dissociée du métal d’apport : meilleur pilotage du bain de fusion.
- Dextérité et équipement coûteux : pédale, argon et tungstène indispensables.
- Meilleur contrôle du soudeur : cordons esthétiques et réguliers.
- Applications inox majoritairement fines : garde-corps, tubes, chaudronnerie légère.
Souder l’inox au MIG/MAG : la technique la plus utilisée
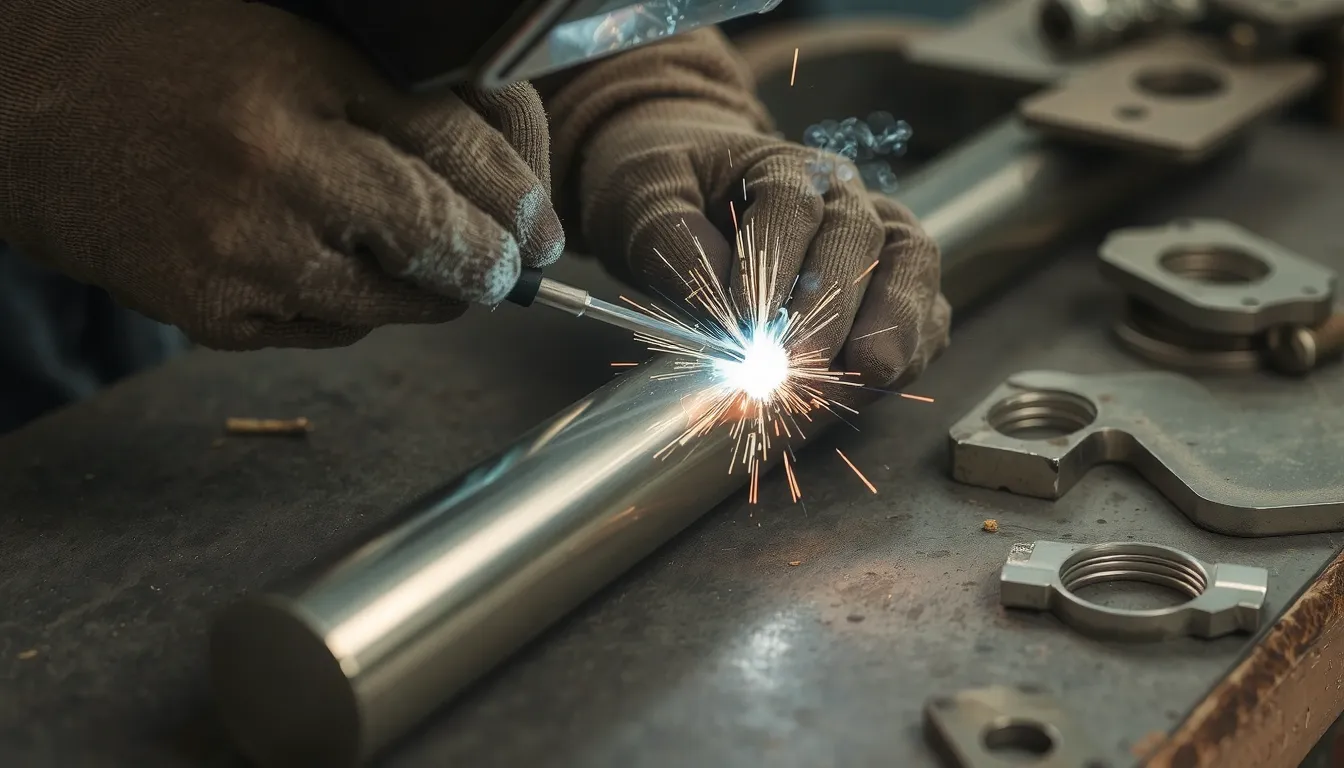
MIG/MAG sous gaz de protection : fonctionnement et réglages de base
Le MIG/MAG utilise un fil-électrode continu, dévidé automatiquement par la torche. C’est le fil lui-même qui fait office de métal d’apport. Pour souder de l’inox, ce fil doit impérativement être un fil inox de nuance adaptée, généralement du 308LSi ou du 316LSi. Un fil en acier ordinaire contaminerait le cordon et ouvrirait la porte à la corrosion.
Le bain de fusion est protégé par un gaz de protection. Le mélange le plus courant pour l’inox est un gaz ternaire composé d’argon, d’hélium et de CO2, qui stabilise l’arc et limite les projections. Le réglage de base consiste à ajuster la tension et la vitesse de dévidage du fil de façon coordonnée : trop peu de tension, l’arc crache et colle ; trop de tension, le cordon s’aplatit et le bain devient instable.
Côté mise en œuvre, la technique MIG/MAG est semi-automatique ou automatique. Le soudeur guide la torche, mais l’avance du fil est gérée par la machine. Cela la rend plus rapide à apprendre que le TIG et très productive sur de grandes longueurs.
MIG ou TIG : quelle différence de résultat et de rapidité
Le TIG dissocie la source de chaleur du métal d’apport : la baguette est amenée à la main, ce qui donne un contrôle très fin et un cordon d’une propreté irréprochable. Le MIG, lui, dépose le fil en continu, ce qui le rend bien plus rapide et confortable sur les grandes pièces.
En termes de résultat, le MIG produit des cordons comparables au TIG sur l’inox, à condition que le fil et le gaz soient corrects. La différence se joue surtout sur les très fines épaisseurs et sur les finitions apparentes, où le TIG garde l’avantage. Pour un usage polyvalent, le MIG reste la technique la plus utilisée sur l’inox.
Souder l’inox à l’électrode enrobée (MMA) : la solution nomade
Le soudage à l’électrode enrobée, souvent appelé soudage à l’arc ou MMA, reste une valeur sûre pour l’inox. Son gros avantage : pas de bouteille de gaz à transporter, ce qui en fait la solution idéale sur un chantier ou en extérieur. L’électrode enrobée fond et crée elle-même son atmosphère protectrice, ce qui simplifie grandement la logistique.
Choisir la bonne électrode pour l’inox
Le choix de l’électrode est le critère numéro un pour réussir une soudure MMA sur inox. L’électrode doit être adaptée à la nuance de votre métal de base. Pour un inox 304L, on utilise généralement une électrode type 308L. Pour un inox 316L, il faut une électrode 316L, enrichie en molybdène pour mieux résister à la corrosion. Ne réutilisez jamais une électrode pour acier ordinaire sur de l’inox : le cordon rouillerait très vite.
Un équipement simple et polyvalent
Un poste à souder MMA classique convient parfaitement, à condition qu’il délivre un courant stable. Les électrodes inox demandent souvent un courant continu (DC) pour un arc plus régulier. L’inverseur est ici votre meilleur allié : il gère mieux les basses intensités et pardonne davantage les écarts de main du débutant.
Cette méthode est portable : une simple prise de courant suffit pour souder sur un chantier ou réparer une rambarde à l’extérieur. Pas de vent qui perturbe le gaz de protection, puisque l’enrobage de l’électrode joue ce rôle. C’est aussi une technique polyvalente, efficace sur les épaisseurs moyennes et les assemblages peu accessibles.
Les points clés à retenir
- Électrode adaptée à la nuance : 308L pour du 304L, 316L pour du 316L.
- Poste MMA compatible inox : courant continu recommandé pour un arc stable.
- Choix de l’électrode : critère décisif pour éviter la corrosion.
- Solution portable : idéale sur chantier, sans bouteille de gaz.
- Polyvalente en extérieur : résiste au vent, contrairement au MIG/TIG.
Gardez en tête que le MMA laisse un cordon plus brut que le TIG. Un nettoyage soigné au laitier et un meulage léger suffisent souvent à obtenir un résultat propre et durable.
Quel procédé choisir pour souder de l’inox ?
Il n’existe pas de procédé universel : le bon choix dépend de l’épaisseur des pièces, du niveau de finition attendu et de l’équipement dont vous disposez. Le TIG reste la méthode la plus recommandée pour l’inox, tandis que le MIG est la technique la plus utilisée en atelier. Voici comment trancher rapidement.
| Procédé | Type d’assemblage visé | Niveau de savoir-faire requis | Épaisseurs typiques | Équipement nécessaire |
|---|---|---|---|---|
| TIG | Tuyauterie, finitions visibles | Élevé (dextérité manuelle) | Faibles épaisseurs | Poste TIG, gaz argon, baguette |
| MIG/MAG | Charpente, séries, garde-corps | Moyen | Épaisses à moyennes | Poste semi-auto, fil inox, gaz |
| MMA | Réparations, chantiers extérieurs | Moyen | Moyennes à épaisses | Poste à électrode enrobée |
| Colle INOXKIT | Garde-corps en kit, fixations | Débutant | Tubes fins, jonctions simples | Aucun poste (soudure à froid) |
La colle INOXKIT, l’alternative sans soudure
Si vous montez un garde-corps en kit ou assemblez des tubes fins sans investir dans un poste, la colle INOXKIT offre une véritable soudure à froid. Elle simplifie radicalement l’assemblage : pas de gaz, pas de réglage, pas de risque de déformation thermique.
En revanche, dès qu’il faut reprendre une contrainte mécanique forte ou une étanchéité durable, revenez vers le TIG ou le MIG. Ces deux procédés exigent un savoir-faire et un équipement plus onéreux, mais ils restent la référence pour un cordon structurel sur inox.
Quel métal d’apport et quelle nuance d’inox choisir ?
Le choix de la nuance d’inox conditionne directement celui du métal d’apport. Pour souder du 304L, on utilise une baguette ou un fil de même famille, souvent enrichi pour compenser les pertes de chrome. Pour du 316L, qui contient du molybdène, on choisit un apport contenant également du molybdène afin de conserver la résistance à la corrosion après soudage.
Le format du métal d’apport suit le procédé. En TIG, on utilise une baguette d’apport que l’on présente à la main dans le bain de fusion. En MIG/MAG, on emploie un fil inox en bobine, choisi dans une nuance compatible avec celle des pièces. En MMA, l’électrode enrobée doit correspondre à la nuance de l’inox soudé, sinon le cordon perd sa tenue à la corrosion.
Point clé pour les débutants : ne jamais souder de l’inox avec un apport en acier ordinaire. Le cordon devient une zone sensible à la rouille par pile galvanique. Un apport inox adapté, combiné à un gaz de protection correct, garantit un cordon durable même sur des pièces exposées à l’humidité.
FAQ : questions fréquentes sur la soudure de l’inox
Peut-on souder de l’inox sur de l’acier ordinaire ?
Oui, cette soudure hétérogène est possible avec un métal d’apport en inox, généralement du 309L, adapté aux assemblages acier inox et acier carbone. Le cordon sera toutefois sensible à la corrosion.
Comment réaliser une soudure à l’étain sur de l’inox ?
Le brasage à l’étain exige un flux décapant spécifique inox et un fer assez puissant. Chauffez la zone, appliquez le flux puis l’étain. La tenue mécanique reste faible, réservée aux petites pièces.
Quelle est la différence entre le 304L et le 316L pour la soudure ?
Le 316L contient du molybdène qui améliore la résistance à la corrosion, notamment en milieu chloré ou marin. Le 304L, moins coûteux, suffit pour la plupart des usages courants.
Quelles erreurs éviter pour ne pas corroder un cordon d’inox ?
Évitez la surchauffe, les vitesses trop lentes et l’emploi d’outils en acier carbone. Nettoyez le cordon, retirez la calamine et dérochez avec des outils dédiés à l’inox uniquement.